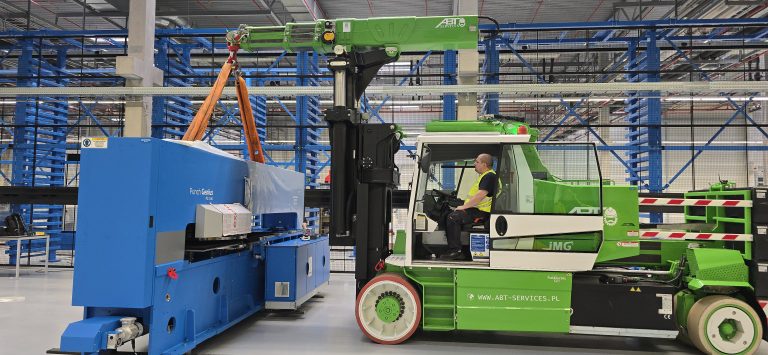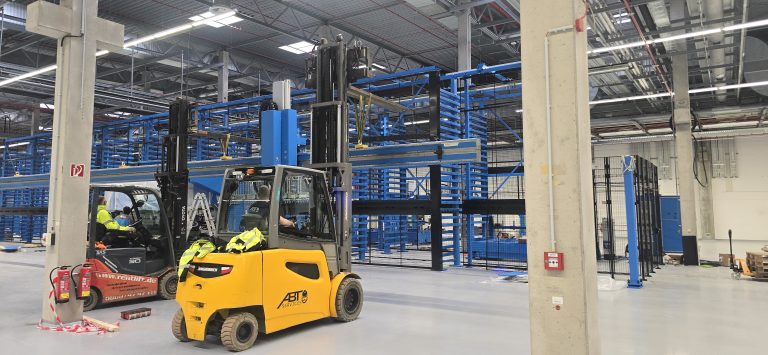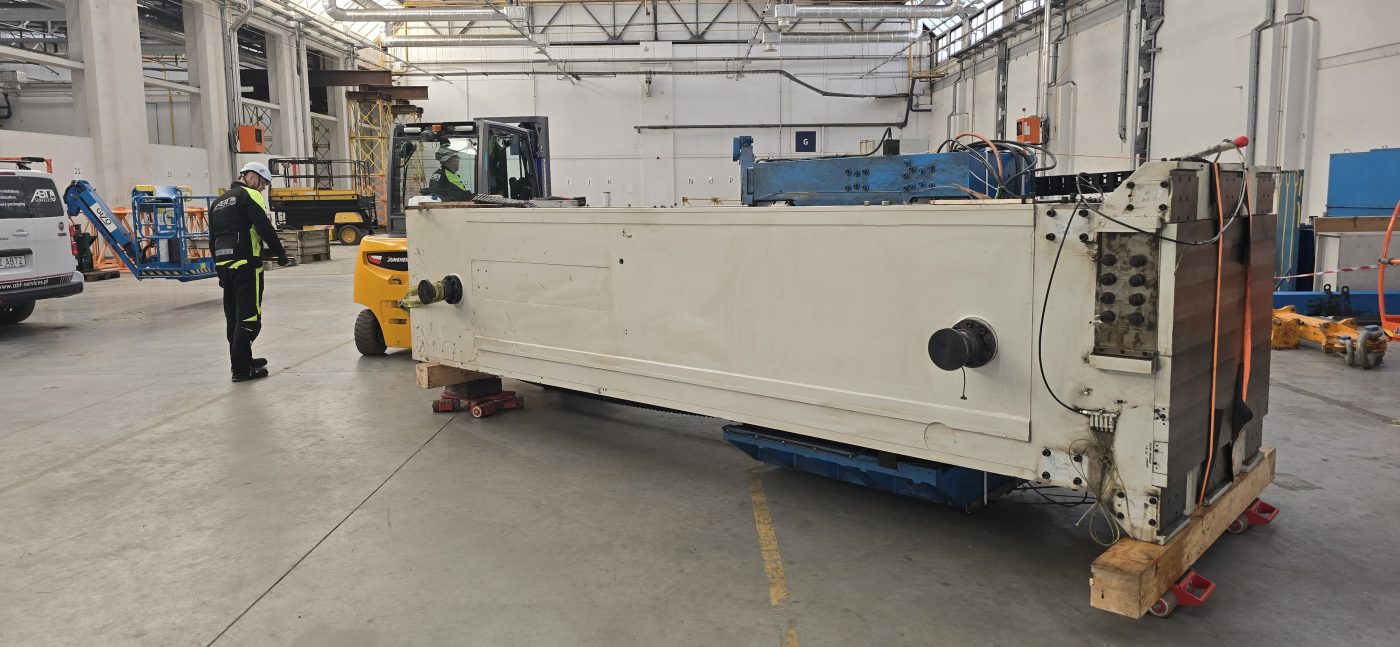
Maszyna dowieziona do nowej hali nie jest jeszcze maszyną gotową do pracy. Między rozładunkiem a pierwszym detalem jest etap, od którego zależy, czy obrabiarka utrzyma dokładność, a prasa nie zacznie „wędrować” po posadzce: ustawianie maszyn. Obejmuje ono wprowadzenie urządzenia na miejsce, przygotowanie podłoża lub fundamentu, poziomowanie, kotwienie i — przy napędach sprzęgniętych z innymi zespołami — osiowanie wałów. Poniżej opisujemy ten etap krok po kroku, tak jak wygląda on w projektach relokacji, które prowadzimy.
Czym jest ustawianie maszyn i dlaczego to osobny etap relokacji
W harmonogramie przenosin uwaga skupia się zwykle na demontażu i transporcie, bo to one są widowiskowe i kosztowne. Tymczasem większość problemów zgłaszanych po relokacji ma źródło w ostatnich metrach: maszyna stanęła na niewłaściwym podłożu, została wypoziomowana „na oko” albo przykręcona do posadzki, zanim ktokolwiek sprawdził, czy wszystkie stopy rzeczywiście się opierają.
Ustawianie to więc nie jedna czynność, tylko sekwencja: rozładunek → wprowadzenie na stanowisko → podłoże lub fundament → poziomowanie → kotwienie → osiowanie i podłączenie mediów → kontrola i próby. Każdy krok zamyka pewną niewiadomą i każdy powinien zostawić ślad w dokumentacji. To właśnie ta sekwencja odróżnia profesjonalną instalację maszyn od „postawienia urządzenia w kącie hali”.
Punkt wyjścia jest zawsze ten sam: instrukcja producenta. Przepisy o zasadniczych wymaganiach dla maszyn nakładają na producenta obowiązek podania w instrukcji wskazówek dotyczących montażu, instalowania i łączenia — z rysunkami, schematami i sposobami mocowania — a także wskazówek dotyczących instalacji i montażu, które mają zmniejszyć hałas lub drgania. Jeśli instrukcja zaginęła przy zmianie właściciela, jej odtworzenie od producenta lub dystrybutora to pierwsze zadanie przed relokacją, nie po niej.
Rozładunek i wprowadzenie maszyny na stanowisko
Rozładunek maszyny przemysłowej zaczyna się dużo wcześniej niż w dniu dostawy — od pomiaru drogi, którą urządzenie musi pokonać od rampy lub bramy do miejsca docelowego. Sprawdzamy szerokość i wysokość bram, prześwity pod instalacjami i suwnicą, promienie skrętu w korytarzach, a przede wszystkim nośność posadzki na całej trasie, nie tylko w miejscu ustawienia.
Dobór sprzętu wynika z masy, gabarytu i punktów podnoszenia wskazanych przez producenta. W praktyce stosujemy:
- żurawie i wózki widłowe o dużym udźwigu — do zdjęcia maszyny z naczepy i przeniesienia jej przez bramę,
- podnośniki hydrauliczne — do uniesienia korpusu o kilka centymetrów i podłożenia rolek,
- wózki rolkowe — do precyzyjnego przetaczania ciężkiego korpusu po posadzce, centymetr po centymetrze,
- płyty rozkładające nacisk — tam, gdzie posadzka na trasie ma niższą nośność niż w strefie docelowej.
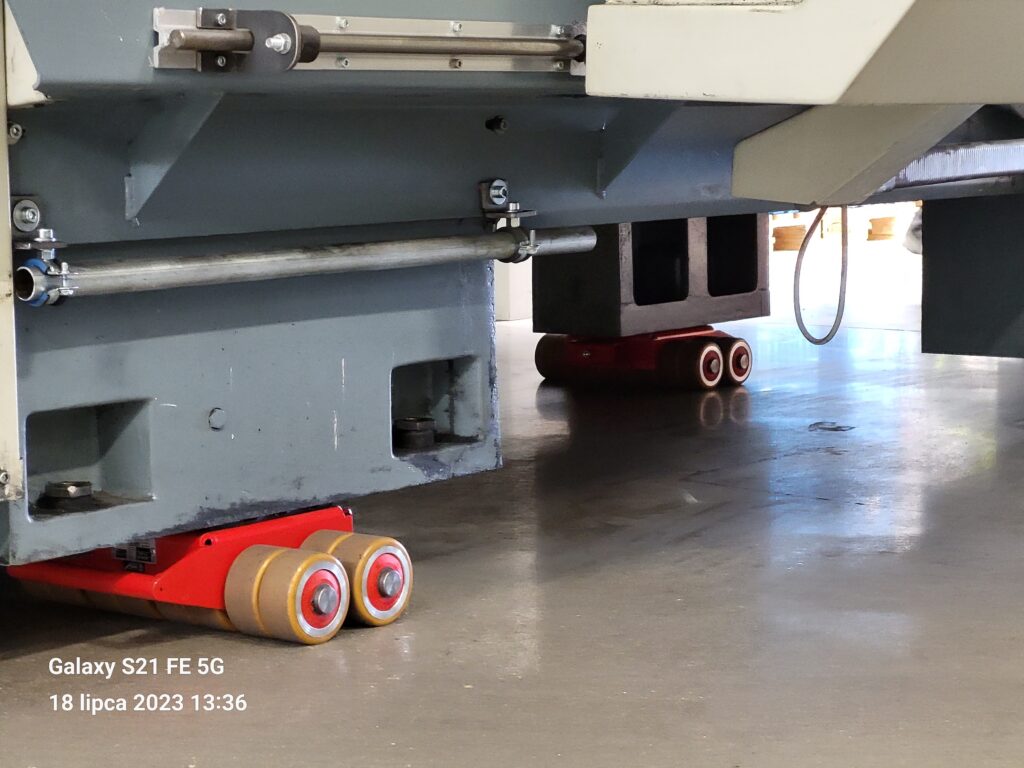
Podnoszenie wyłącznie w miejscach oznaczonych przez producenta to nie formalność. Uchwycenie korpusu w przypadkowym punkcie potrafi skręcić łoże obrabiarki o wartości, których potem nie da się „wyregulować” śrubami poziomującymi. Jeżeli do wprowadzenia maszyny używana jest suwnica zakładowa, pamiętajmy, że jest to urządzenie objęte dozorem technicznym — więcej o tym piszemy we wpisie o dozorze technicznym przy relokacji zakładu.
Podłoże i fundament pod maszynę
Najczęstsze pytanie przy relokacji brzmi: czy maszyna może stanąć bezpośrednio na posadzce hali, czy potrzebny jest fundament? Odpowiedź znowu daje instrukcja, ale reguła ogólna jest prosta. Lekkie i średnie maszyny o spokojnej pracy stają zwykle na posadzce przemysłowej, o ile ma ona odpowiednią grubość, zbrojenie i równość. Maszyny ciężkie, długie lub generujące drgania — prasy, młoty, duże centra obróbcze, maszyny z dużymi masami w ruchu posuwisto-zwrotnym — wymagają fundamentu, często oddzielonego od posadzki szczeliną dylatacyjną, żeby drgania nie przenosiły się na sąsiednie stanowiska.
Fundament projektuje konstruktor na podstawie danych producenta: masy, obciążeń dynamicznych, rozstawu i rodzaju kotew. Dla wykonawcy relokacji kluczowe są trzy rzeczy:
- czas — beton fundamentu musi osiągnąć wymaganą wytrzymałość, zanim przyjmie maszynę; to tygodnie, nie dni, więc fundament wykonuje się na długo przed transportem,
- geometria — otwory lub marki pod kotwy muszą trafić w rozstaw stóp maszyny z dokładnością, której wymaga producent,
- szczegóły posadowienia — miejsce na podkładki regulacyjne i na podlewkę pod ramą, jeśli producent ją przewiduje.
Dobre przygotowanie hali — fundamenty, media, drogi transportowe — omawialiśmy szerzej w tekście o przygotowaniu hali produkcyjnej.
Poziomowanie maszyn — narzędzia i kolejność
Poziomowanie to ustawienie maszyny tak, aby jej powierzchnie odniesienia — łoże, stół, prowadnice — leżały w płaszczyźnie wskazanej przez producenta. Dla prostych urządzeń wystarcza dokładna poziomica. Dla obrabiarek i maszyn pomiarowych stosuje się poziomice maszynowe o wysokiej czułości, poziomice elektroniczne lub przyrządy laserowe, a tolerancję podaje producent — w przypadku obrabiarek bywa ona rzędu kilku setnych milimetra na metr.
Kolejność, która się sprawdza:
- Ustawienie wstępne — maszyna opuszczona na śruby poziomujące lub podkładki, obciążenie rozłożone możliwie równo.
- Kontrola „miękkiej stopy” — sprawdzenie, czy każda stopa rzeczywiście się opiera. Stopa, która „wisi”, po dokręceniu kotwy wygina ramę i niszczy efekt poziomowania.
- Poziomowanie zgrubne — w dwóch prostopadłych kierunkach, od punktu centralnego ku krańcom.
- Poziomowanie dokładne — w punktach pomiarowych wskazanych w instrukcji, z zapisem odczytów.
- Kontrola po dokręceniu kotew — dokręcenie zawsze zmienia ustawienie, więc pomiar powtarza się po nim, a nie tylko przed nim.
Przy długich maszynach i liniach poziomowanie wykonuje się sekcjami, z jednej bazy odniesienia dla całej linii. Bez tego każda sekcja jest „pozioma”, a linia jako całość — już nie. Ten sam problem wraca przy relokacji linii produkcyjnych, gdzie maszyny muszą do siebie pasować w osi przepływu materiału.
Kotwienie — kiedy przykręcać maszynę do podłoża
Nie każda maszyna musi być zakotwiona, ale każda musi być stateczna. Przepisy o minimalnych wymaganiach BHP przy użytkowaniu maszyn mówią wprost, że maszyny oraz ich części — jeśli jest to konieczne dla bezpieczeństwa i zdrowia pracowników — mocuje się za pomocą odpowiednich zaczepów lub innych podobnych urządzeń w celu zapewnienia ich stateczności. W praktyce o kotwieniu decydują trzy czynniki: wskazanie producenta, siły dynamiczne powstające w czasie pracy oraz ryzyko przesunięcia lub przewrócenia.
Spotykamy trzy podstawowe rozwiązania:
- kotwy mechaniczne osadzane w posadzce lub fundamencie — szybkie, ale wymagające odpowiedniej grubości i jakości betonu,
- kotwy chemiczne na żywicy — dobre tam, gdzie mechaniczne rozpierałyby beton zbyt blisko krawędzi; obciążyć je można dopiero po czasie utwardzenia podanym przez producenta kotwy,
- podkładki antywibracyjne — tam, gdzie producent dopuszcza ustawienie bez sztywnego mocowania, a priorytetem jest odizolowanie drgań.
Kotwienie wykonuje się po poziomowaniu dokładnym, momentem dokręcenia podanym w dokumentacji, a następnie — co podkreślamy przy każdym odbiorze — sprawdza się poziom ponownie.
Osiowanie wałów i podłączenie mediów
Jeżeli maszyna składa się z zespołów połączonych sprzęgłem — silnik z pompą, przekładnia z wrzecionem, napęd z przenośnikiem — po ustawieniu trzeba sprawdzić ich współosiowość. Transport i ponowne posadowienie niemal zawsze zmieniają położenie zespołów względem siebie. Niewspółosiowość poza tolerancją przenosi nadmierne siły na łożyska, uszczelnienia i sprzęgła, zwiększa drgania i zużycie, a w efekcie skraca czas pracy podzespołów.
Osiowanie wykonuje się czujnikami zegarowymi lub przyrządami laserowymi, a dobrą praktyką jest pomiar drgań przed i po centrowaniu — daje on twardy dowód, że regulacja przyniosła efekt. Przy maszynach pracujących w wysokiej temperaturze uwzględnia się poprawkę na rozszerzalność cieplną: wały osiuje się na zimno tak, aby po nagrzaniu znalazły się w osi.
Dopiero po ustawieniu, zakotwieniu i osiowaniu podłącza się media: zasilanie, sprężone powietrze, chłodziwo, wentylację i odciągi. Przewody prowadzi się tak, aby nie przenosiły naprężeń na korpus maszyny — sztywno przyłączony rurociąg potrafi „wyciągnąć” wypoziomowaną maszynę z ustawienia.
Kontrola po ustawieniu — wymóg prawny, nie tylko dobra praktyka
Ostatni etap ma podstawę w przepisach. Jeżeli bezpieczne użytkowanie maszyny zależy od warunków, w jakich jest zainstalowana, pracodawca powinien poddać ją wstępnej kontroli po zainstalowaniu, a przed pierwszym przekazaniem do eksploatacji — oraz kontroli po zainstalowaniu na innym stanowisku pracy lub w innym miejscu. Relokacja jest dokładnie takim przypadkiem. Urząd Dozoru Technicznego zwraca uwagę, że kontrolę wykonują jednostki działające na podstawie odrębnych przepisów albo osoby upoważnione przez pracodawcę i mające odpowiednie kwalifikacje, a odpowiedzialność za jej rzetelność spoczywa na pracodawcy.
W praktyce kontrola obejmuje sprawdzenie ustawienia i zamocowania, działania układów bezpieczeństwa i zatrzymania awaryjnego, osłon, podłączeń mediów oraz próbę pracy. Szczegóły uruchomienia opisaliśmy w tekstach o rozruchu maszyny po relokacji i ponownym montażu i kalibracji maszyn.
Warto też pamiętać o zmianie w prawie: dyrektywa maszynowa 2006/42/WE, na której opierają się dzisiejsze wymagania co do treści instrukcji, traci moc z dniem 20 stycznia 2027 r. — zastępuje ją rozporządzenie (UE) 2023/1230 w sprawie maszyn. Dla maszyn już użytkowanych nie zmienia to obowiązku kontroli po relokacji, ale przy zakupie nowych urządzeń dokumentacja będzie przygotowywana według nowych przepisów.
Etapy ustawiania maszyny — zestawienie
| Etap | Co sprawdzamy | Na podstawie czego |
|---|---|---|
| Rozładunek i wprowadzenie | Trasa, prześwity, nośność posadzki, punkty podnoszenia | Pomiary na miejscu, instrukcja producenta |
| Podłoże i fundament | Wytrzymałość betonu, rozstaw kotew, dylatacja | Projekt fundamentu, dane producenta |
| Poziomowanie | „Miękka stopa”, poziom w dwóch kierunkach, odczyty w punktach pomiarowych | Tolerancje z instrukcji |
| Kotwienie | Rodzaj kotew, moment dokręcenia, poziom po dokręceniu | Instrukcja maszyny i kotew |
| Osiowanie i media | Współosiowość, drgania przed i po, naprężenia od przewodów | Tolerancje osiowania, pomiar drgań |
| Kontrola i próby | Mocowanie, układy bezpieczeństwa, próba pracy | Przepisy BHP dotyczące użytkowania maszyn |
Najczęstsze błędy przy ustawianiu maszyn po relokacji
- Poziomowanie bez kontroli po dokręceniu kotew — maszyna jest pozioma do chwili, w której ktoś dokręci ostatnią śrubę.
- Pominięcie „miękkiej stopy” — rama pracuje pod naprężeniem, a dokładność spada w ciągu tygodni.
- Fundament wykonany „na styk” z terminem dostawy — beton nie osiągnął wytrzymałości, a maszyna już na nim stoi.
- Sztywne przyłącza mediów — przewody wyciągają maszynę z ustawienia przy każdej zmianie temperatury.
- Brak protokołu — bez zapisanych odczytów nie da się później wykazać, że maszyna została ustawiona zgodnie z wymaganiami producenta.
Jak to robimy w ABT Services
Ustawianie maszyn jest stałą częścią naszych projektów relokacji maszyn i relokacji fabryk. Zaczynamy od pomiarów trasy i stanowiska, potem — po demontażu i transporcie — wprowadzamy maszynę na miejsce własnym sprzętem, poziomujemy, kotwimy i przekazujemy do uruchomienia z kompletem odczytów. Jeśli potrzebujesz wyłącznie sprzętu do przetaczania lub podnoszenia, udostępniamy go także w ramach wynajmu sprzętu specjalistycznego.
Cały proces relokacji — od decyzji do uruchomienia — opisaliśmy w przewodniku relokacja maszyn — na czym polega, etapy i koszt, a przestawianie urządzeń w obrębie tej samej hali w tekście o relokacji wewnętrznej maszyn. Masz maszynę do ustawienia w nowym miejscu? Skontaktuj się z nami — zaczynamy od wizji lokalnej i pomiarów.
Najczęstsze pytania
Na czym polega ustawianie maszyn?
To etap między dostarczeniem maszyny a jej uruchomieniem: wprowadzenie na stanowisko, przygotowanie podłoża lub fundamentu, poziomowanie, kotwienie, osiowanie zespołów napędowych, podłączenie mediów i kontrola po zainstalowaniu. Każdy krok wykonuje się według instrukcji producenta.
Czy każda maszyna potrzebuje fundamentu?
Nie. Lekkie i średnie maszyny o spokojnej pracy stają zwykle na posadzce przemysłowej o odpowiedniej nośności. Fundamentu wymagają maszyny ciężkie, długie lub generujące drgania — o tym, czy jest potrzebny, decydują dane producenta i projekt konstruktora.
Czym się różni poziomowanie od osiowania maszyn?
Poziomowanie ustawia powierzchnie odniesienia maszyny w wymaganej płaszczyźnie. Osiowanie dotyczy zespołów połączonych sprzęgłem — sprawdza, czy ich wały leżą w jednej osi. Po relokacji zwykle trzeba wykonać jedno i drugie.
Czy maszynę trzeba przykręcić do posadzki?
Maszyna musi być stateczna — jeśli wymaga tego bezpieczeństwo pracowników, mocuje się ją zaczepami lub innymi podobnymi urządzeniami. Sposób mocowania podaje producent; część maszyn dopuszcza ustawienie na podkładkach antywibracyjnych bez sztywnego kotwienia.
Czy po relokacji maszyna wymaga kontroli przed uruchomieniem?
Tak, jeżeli jej bezpieczne użytkowanie zależy od warunków instalacji. Przepisy wymagają kontroli po zainstalowaniu na innym stanowisku pracy lub w innym miejscu. Wykonują ją uprawnione jednostki albo osoby upoważnione przez pracodawcę i mające odpowiednie kwalifikacje.
Ile trwa ustawienie maszyny po dostawie?
Dla pojedynczej maszyny stawianej na gotowej posadzce — zwykle od kilku godzin do jednego dnia roboczego. Dłużej trwa przy maszynach wymagających fundamentu, kotew chemicznych lub osiowania wielu zespołów, a także przy liniach, które poziomuje się sekcjami.
Redakcja ABT Services
Tekst przygotowany przez redakcję bloga ABT Services na podstawie przepisów dotyczących użytkowania maszyn i zasadniczych wymagań dla maszyn, materiałów Urzędu Dozoru Technicznego oraz doświadczenia zespołu z projektów relokacji i instalacji maszyn przemysłowych. Materiał ma charakter informacyjny — wiążące są zawsze wymagania z instrukcji producenta danej maszyny.
Data publikacji: 14 października 2026 r.
Źródła
- Rozporządzenie Ministra Gospodarki z dnia 30 października 2002 r. w sprawie minimalnych wymagań dotyczących bezpieczeństwa i higieny pracy w zakresie użytkowania maszyn przez pracowników podczas pracy (Dz.U. 2002 nr 191 poz. 1596) — § 15 ust. 1 i § 26 ust. 1
- Rozporządzenie Ministra Gospodarki z dnia 21 października 2008 r. w sprawie zasadniczych wymagań dla maszyn (Dz.U. 2008 nr 199 poz. 1228) — § 59 ust. 1 pkt 9 i 10
- Urząd Dozoru Technicznego, „Inspektor” 2/2023 — Wymagania dyrektyw 2006/42/WE (maszynowa) i 2009/104/WE (narzędziowa)
- Obwieszczenie Prezesa Polskiego Komitetu Normalizacyjnego z dnia 20 marca 2025 r. w sprawie wykazu norm zharmonizowanych (M.P. 2025 poz. 352) — informacja o uchyleniu dyrektywy 2006/42/WE rozporządzeniem (UE) 2023/1230
- Akademia Górniczo-Hutnicza w Krakowie — Instrukcja do ćwiczenia „Centrowanie wałów”
- Fluke — Tolerancje osiowania wałów — czym są i dlaczego mają znaczenie
- Doświadczenie własne ABT Services — realizacje relokacji, instalacji i ustawiania maszyn przemysłowych.